


-
 26 Oct 2026 Læs mere +
En tung lastbil trækker op på en bakke med fuld trailer. Føreren åbner gashåndtaget, motoromdrejningstallet sætter sig på 1.800 o/min, og hver cylinder affyrer 900 gange i mi...
-
19 Oct 2026 Læs mere +
En cylinder, der har mistet kompression, men stadig ser ren ud på bænken, fortæller normalt den samme historie: ventilsædet holdt op med at forsegle længe før ventil...
-
12 Oct 2026 Læs mere +
En 12-liters erhvervsdiesel ankommer til værkstedet efter 600.000 km med en brændt udstødningsventil på cylinder fire. Ventilfladen er skåret, sædeindsatsen har hamret en rin...
-
05 Oct 2026 Læs mere +
En pickup på et halvt ton med 800 pund fliser i sengen bremser hårdt på våd asfalt. Fordækkene graver sig ind og holder. Bagdækkene, som havde en behagelig andel af lasten øj...

Ventilsædet grundlæggende: Materialer, bearbejdning og bremsesystemapplikationer
2026-10-19
En cylinder, der har mistet kompression, men stadig ser ren ud på bænken, fortæller normalt den samme historie: ventilsædet holdt op med at forsegle længe før ventilfladen viste synlige skader. Den smalle ring indeholder forbrændingstryk, afgiver det meste af ventilens varme og holder ventilen koncentrisk med dens guide.
Den korte version: et ventilsæde er en opofrende tætningsflade, og den er kun så god som fire tal - hårdhed ved driftstemperatur, sædevinkel, kontaktbredde og udløb til styret. Alt andet, fra skæreprofil til prespasningsmetode, eksisterer for at beskytte disse fire numre. Samme logik gør sig gældende for de meget mindre sæder inde i pneumatiske bremseventiler, hvor en lækage på få mikrometer aflæses som et trykfald på en testbænk.
Hvad et ventilsæde faktisk gør
Et sæde bærer tre job på én gang, og de trækker mod hinanden. Forsegling ønsker et smalt, præcist kontaktbånd; køling ønsker en bred en; justering ønsker, at båndet er koncentrisk med styreboringen.
- Forsegling. Kontaktbåndet er den eneste barriere mellem forbrændingstrykket og porten; dens bredde, placering og overfladefinish bestemmer, hvor længe den holder.
- Varmeoverførsel. Ventilen er lukket i det meste af cyklussen, så dens varme går gennem sædet og ind i hovedstøbningen. Et bånd, der er for smalt, kvæler den vej.
- Justering. Sædet er skåret i forhold til styret. Hvis de to ikke er koncentriske, skubbes ventilen sidelæns ved hver lukning.
- Fornybarhed. Sæder er lavet til at blive genklippet eller udskiftet, så et hoved kan spares, mens materialet forbliver over porten.
| Attribut | Motorventilsæde | Pneumatisk bremseventilsæde |
|---|---|---|
| Driftstemperatur | Udstødningspositionerne kører flere hundrede grader ved sædet | Omgivende lufttemperatur, med korte toppe |
| Bevægelse | Kameradrevet, tusindvis af cyklusser i minuttet | Driver aktiveret, intermitterende |
| Tætningspartner | Hærdet ventilflade | Poppet, stempel eller stempel, ofte med en elastomertætning |
| Fælles materialer | Legeret støbejern, sintret jern-kobber, hærdede indsatser | Messing, aluminium, hærdet stål, elastomer indsatser |
| Typisk fiasko | Recession, revner, brændt sæde | Hak, korrosionsgruber, hærdede tætninger |
| Feltkontrol | Blånende kontaktmønster, vakuumtest | Lækagetest ved nominelt tryk med en fast holdetid |
Sædematerialer: Hårdhed ved temperatur er den rigtige specifikation
Et sæde fungerer aldrig ved stuetemperatur, så hårdhed ved stuetemperatur er et filter snarere end et svar. Det, der afgør levetiden, er varm hårdhed - hvor meget hårdhed overlever over 600 °C - plus modstand mod oxidation og mikrosvejsning, hvor varme overflader mødes under belastning.
- Grå og legeret støbejern. Det originale materiale i mange hoveder; pålidelig med blyholdigt brændstof, tilbøjelig til recession på blyfri.
- Sintret jern-kobber. Konsekvent tæthed og hårdhed, velegnet til volumenproduktion af udstødningssæder.
- Indlæg af hærdet legeret stål. Anvendes i diesel-, LPG- og CNG-motorer, hvor sædenedgang er en kendt risiko.
- Kobolt-krom hård belægning. Ansøgt om ekstrem service; sværere at bearbejde og prissat i overensstemmelse hermed.
- Bronze og kobberlegeringer. Fremragende varmeoverførsel til indsugningspositioner og racing, uegnet til varme udstødningssæder.
- Messing og hærdet stål i bremseventiler. Valgt til korrosionsbestandighed og gentagne klapstød, ikke til udstødningstemperaturer.
Publicerede hårdhedstal for jernbaserede sæder ligger ofte mellem 30 og 50 HRC. To sæder, der bærer den samme figur, kan stadig opføre sig forskelligt, hvis kun den ene holder hårdheden, når den er varm, så kvalitet og mikrostruktur betyder lige så meget som nummeret på certifikatet.
Vinkel, kontaktbredde og koncentricitet
Med materialet fast, afgør geometrien, om sædet forsegler, og hvor længe det holder.
Sædevinkel
45 grader er standard for de fleste indsugnings- og udstødningspositioner, fordi det selvcentrerer og modstår kulstof. Nogle indsugningssæder bruger 30 grader, hvor flow betyder mere end holdbarhed. Arbejde med flere vinkler - den velkendte trevinklede 30/45/60-profil eller femvinklede versioner i præstationskonstruktioner - former flowbanen med top- og halsskæringer, mens 45-gradersskæringen styrer selve tætningsbåndet.
Kontaktbredde
Lette passagermotorer kører normalt et bånd på omkring 1,0 til 1,8 mm. Kommercielle dieseludstødningssæder er bredere, fordi varmeoverførsel opvejer minimal fjederbelastning. For smalt og sædet går hurtigt ind; for bred og tætning afhænger af kraftigere fjedertryk og at kulstof ikke danner bro over båndet.
Koncentricitet og finish
Udløbet af det færdige sæde til styret bør forblive på ca. 0,025 mm eller bedre. Styreslid er ofte den største fejl, så det sparer tid ved først at måle guiden. Afslut skæringen eller slibningen med et ensartet bånd i den korrekte position på ventilfladen ved at bruge mindst mulig materialefjernelse - hver ekstra passage hæver sædet og tærer sig ind i ventilspidsmarginen.
45° Standard sædevinkel for de fleste indsugnings- og udstødningspositioner
1,0-1,8 mm Typisk kontaktbånd på lette motorer
0,025 mm Praktisk loft for sædeudløb til guiden
3-vinkel 30/45/60 profil bruges til at forme flow og stramme båndet
Installationssekvens og de fejl, den forhindrer
Sædeudskiftning er en sekvens af små beslutninger, hver med en fejltilstand tilknyttet.
- Bekræft, at reparationen er berettiget: Hvis den installerede højde ikke kan nås uden at slibe overskydende materiale fra spindelspidsen, slår udskiftningen en ventil uden justering tilbage.
- Klip forsænkningen til sædeproducentens interferenstal, sædvanligvis 0,05 til 0,13 mm for støbejernshoveder. For løst falder indsatsen; for stramt knækker hovedet.
- Kontroller temperaturen i stedet for kraft: Afkøl indsatsen eller varm støbningen op, og lad sædet falde ind med hånden.
- Tryk til fuld dybde og bekræft, at indsatsskulderen sidder.
- Skær eller slib til endelig vinkel, bredde og position, fjern så lidt materiale som muligt.
- Bekræft udløb, kontaktmønster med blåningsmiddel og en vakuum- eller tryktest, før hovedet vender tilbage til drift.
De fejl, der følger, er forudsigelige. Recession viser sig som forsvindende vipper og tabt kompression, og det er et problem med varm hårdhed snarere end et bearbejdningsproblem. Revner følger termisk overbelastning. En løs indsats peger på utilstrækkelig interferens eller et stærkt overophedet hoved. Runout forklarer en ventil, der tætner på bænken og lækker under service.
Hvad skal man sætte på et ventilsæde købsspecifikation
Købere har en tendens til at overspecificere dimensioner og underspecificere de egenskaber, der genererer afkast. En brugbar specifikation dækker seks linjer.
| Specifikation | Hvorfor det betyder noget | Acceptkontrol |
|---|---|---|
| Materialekvalitet og varm hårdhed | Indstiller recessionsmodstand ved temperatur | Certifikat plus hårdhedstest pr. batch |
| Vinkel- og kontaktbreddetolerance | Definerer tætningsbåndet og varmevejen | Blånende kontaktmønster på et parti prøve |
| Runout til guiden eller boringen | Forhindrer sidebelastning og styreslid | Kontrol af urskiver på færdige dele |
| Monteret højde og skulderdybde | Holder ventilspidsen inden for justeringsområdet | Dybdemikrometer og spidsmarginmåling |
| Forseglende overflade overfladefinish | Styrer indledende tætning og kulstofopbygning | Sammenligning med en referenceprøve |
| Parti- og varmesporbarhed | Gør en feltfejl sporbar til en batch | Partinummer markeret på emballage og tegning |
Batch-til-batch-konsistens fortjener særskilt opmærksomhed. En leverandør, der kontrollerer sine egne forme og bearbejdning, kan holde vinkel og udløb uden at være afhængig af en ekstern butik; når disse processer er outsourcet, er det første synlige symptom normalt et parti, der forsegler anderledes end det forrige.
Ventilsæder i pneumatiske bremsesystemer
I en pneumatisk bremseventil er sædet mindre og køligere, men tolerancerne er ikke venligere. Relæventiler, boosterventiler, hovedventiler og drænventiler afhænger alle af en sædeflade, der lukker mod en tallerken, et stempel eller et stempel. Et hak på et par mikrometer på det ansigt udlufter konstant luften, og køretøjet bemærker det længe før føreren gør det.
Bremseventilsæder skæres normalt i en enkelt opsætning, så tætningsfladen forbliver koncentrisk med boringen, og accepttesten er en lækagetest ved nominelt tryk med en fast holdetid snarere end en visuel inspektion. Den samme sædelogik gælder: materiale valgt til fugt- og korrosionsbestandighed, kontrolleret kontaktbredde og geometri, der forbliver stabil efter tusindvis af aktiveringer. For et nærmere kig på, hvordan disse sæder sidder inde i den bredere enhed, se denne oversigt over pneumatisk bremseventil design .
 Booster ventil Boosterventilen er en højtydende komponent designet til at øge effektiviteten og reaktionsevnen af pneumatiske og hydrauliske systemer. Ved at optimere trykregulering... Se produkt →
Boosterventiler er et nyttigt eksempel, fordi deres sæde skal holde en trykforskel i stedet for blot at lukke en passage, hvilket gør fladhed og kanttilstand målbare under drift.
Ventilcylindersamlinger: Hvor sæder møder stempler
En bremseventil fejler sjældent alene ved sædet. I en ventilcylindersamling arbejder sædet mod et bevægeligt stempel, stempel eller membran, så tætning er en egenskab af parret. Drænventilsamlinger, automatiske drænventiler, kontraventiler, sikkerhedsventilsamlinger og olieafspærringscylindre indeholder alle en sædeflade, der skal forblive flad og koncentrisk gennem tusindvis af trykcyklusser.
Den parring ændrer, hvad der skal inspiceres. Kontroller kontaktbåndet og eventuelle kantskader på sædet; på parringselementet, tjek kompressionssæt, hævelse og indlejret korn. Et sæde, der måler perfekt, kan stadig lække, hvis den modsatte flade har taget et sæt, hvorfor disse enheder er lækagetestet som samlinger. Flere detaljer om, hvordan enhederne er bygget og testet er i denne artikel om ventilcylindersamlinger .
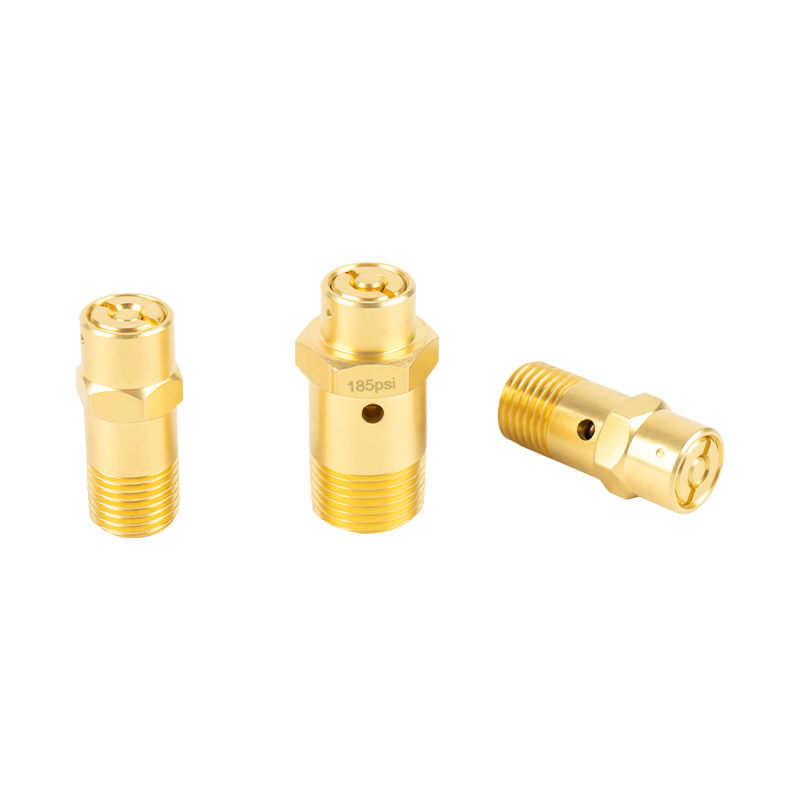 Sikkerhedsventilsamling Sikkerhedsventilen er en afgørende komponent designet til at beskytte bilsystemer mod overtryk ved at sikre sikker og kontrolleret trykudløsning. Denne samling... Se produkt →
Maskinbearbejdede dele og gummikomponenter omkring sædet
Sæder fungerer heller ikke alene i en stykliste. Styrebøsninger og fjedersæder placerer de bevægelige dele, stempler og stempler bærer belastningen, tørrestempler sidder inde i luftbehandlingsenheder med en fin plads til at holde, og afskærmningshætter og aluminiumsdele lukker af kredsløbet. Hver er et bearbejdningsjob målt i hundrededele af en millimeter, og hver enkelt kan stille og roligt løsne et godt sæde, hvis det driver ud af tolerance.
Gummi hører hjemme i den samme samtale. Parkeringsgummi og gummipuder til entreprenørmaskiner ligner lavrisikogenstande, men en pude med den forkerte hårdhed eller et element med det forkerte kompressionssæt ændrer kraften set af sædefladen bagved. Når en ventil lækker periodisk, er sædet ofte den sidste del, der fejler, og den første, der får skylden.
 Tørretumbler stempel Tørringsstemplet er en nøglekomponent i tørresystemet, hovedsagelig brugt til at regulere og kontrollere strømmen af luft eller væske under tørreprocessen. Det er normalt installeret... Se produkt →
Producenter som Yuyao Zhedong Automotive Parts Factory, der handler som ZEAST Autoparts, har bygget deres forsyningsposition omkring præcis denne blanding: serieproduktion af bremseventilsæder siden september 1988 i Yuyao, Zhejiang, understøttet af et internt formproduktionscenter og hardware-, gummi- og klæbemiddelværksteder. Virksomheden oplyser, at den har haft GB/T19001-2000idt og ISO9001:2000 certificering siden begyndelsen af 2000'erne, leverer til kunder, herunder FAW, China Second Automobile, Wanxiang Group og flere regionale ventil- og bremseproducenter, og eksporterer til mere end 30 lande. Dets offentliggjorte kapacitetstal er ikke identiske - én side citerer mere end 5 millioner ventilsædesæt om året, mens et firmadatapanel viser 10.000.000 - og begge er virksomhedserklæringer snarere end reviderede tal.
Til motorarbejde forbliver tjeklisten kort: Kontroller vejledningen, før du skærer noget, hold udløbet tæt på 0,025 mm, hold kontaktbåndet inden for motorbyggerens område, og fjern så lidt materiale som muligt. For alle, der køber pladser i volumen, flyttes tjeklisten til leverandøren - materialekvalitet med dokumenteret varmehårdhed, vinkel- og breddetolerancer, der er aftalt skriftligt, udløb bekræftet ved inspektion snarere end ved løfte, og partisporbarhed, så en enkelt dårlig batch kan indesluttes. Et ventilsæde er en lille del med en overdimensioneret effekt på garantiomkostningerne, og det fortjener at blive specificeret på den måde.
Z E A S T
Nyheder og information
